Elaboración y calificación de procedimientos de soldadura (WPS y PQR)
Un procedimiento de soldadura calificado es el requisito de entrada de casi todo contrato industrial serio en Colombia. Sin él, ninguna interventoría acepta el trabajo y ningún código de recipientes a presión permite la fabricación. GIHA elabora el WPS, ejecuta la soldadura de calificación, coordina los ensayos y entrega el PQR con el respaldo documental completo.
Qué es cada documento
01
WPS — Welding Procedure Specification
La instrucción escrita de cómo soldar. Define proceso, material base y de aporte, diseño de junta, posición, precalentamiento, temperatura entre pases, técnica y rangos eléctricos.
02
PQR — Procedure Qualification Record
El registro que demuestra que ese WPS, ejecutado como está escrito, produce una unión que cumple los requisitos mecánicos. Contiene los valores reales usados y los resultados de los ensayos de calificación.
03
WPQ / WQT — Calificación del soldador
El registro de que una persona específica es capaz de ejecutar ese procedimiento. Es distinto del PQR: uno califica el procedimiento, el otro califica a la persona.
Qué incluye nuestro servicio
01.
Revisión de los requisitos del proyecto, el código aplicable y las juntas a calificar.
02.
Redacción del WPS preliminar (pWPS) con las variables esenciales del código.
03.
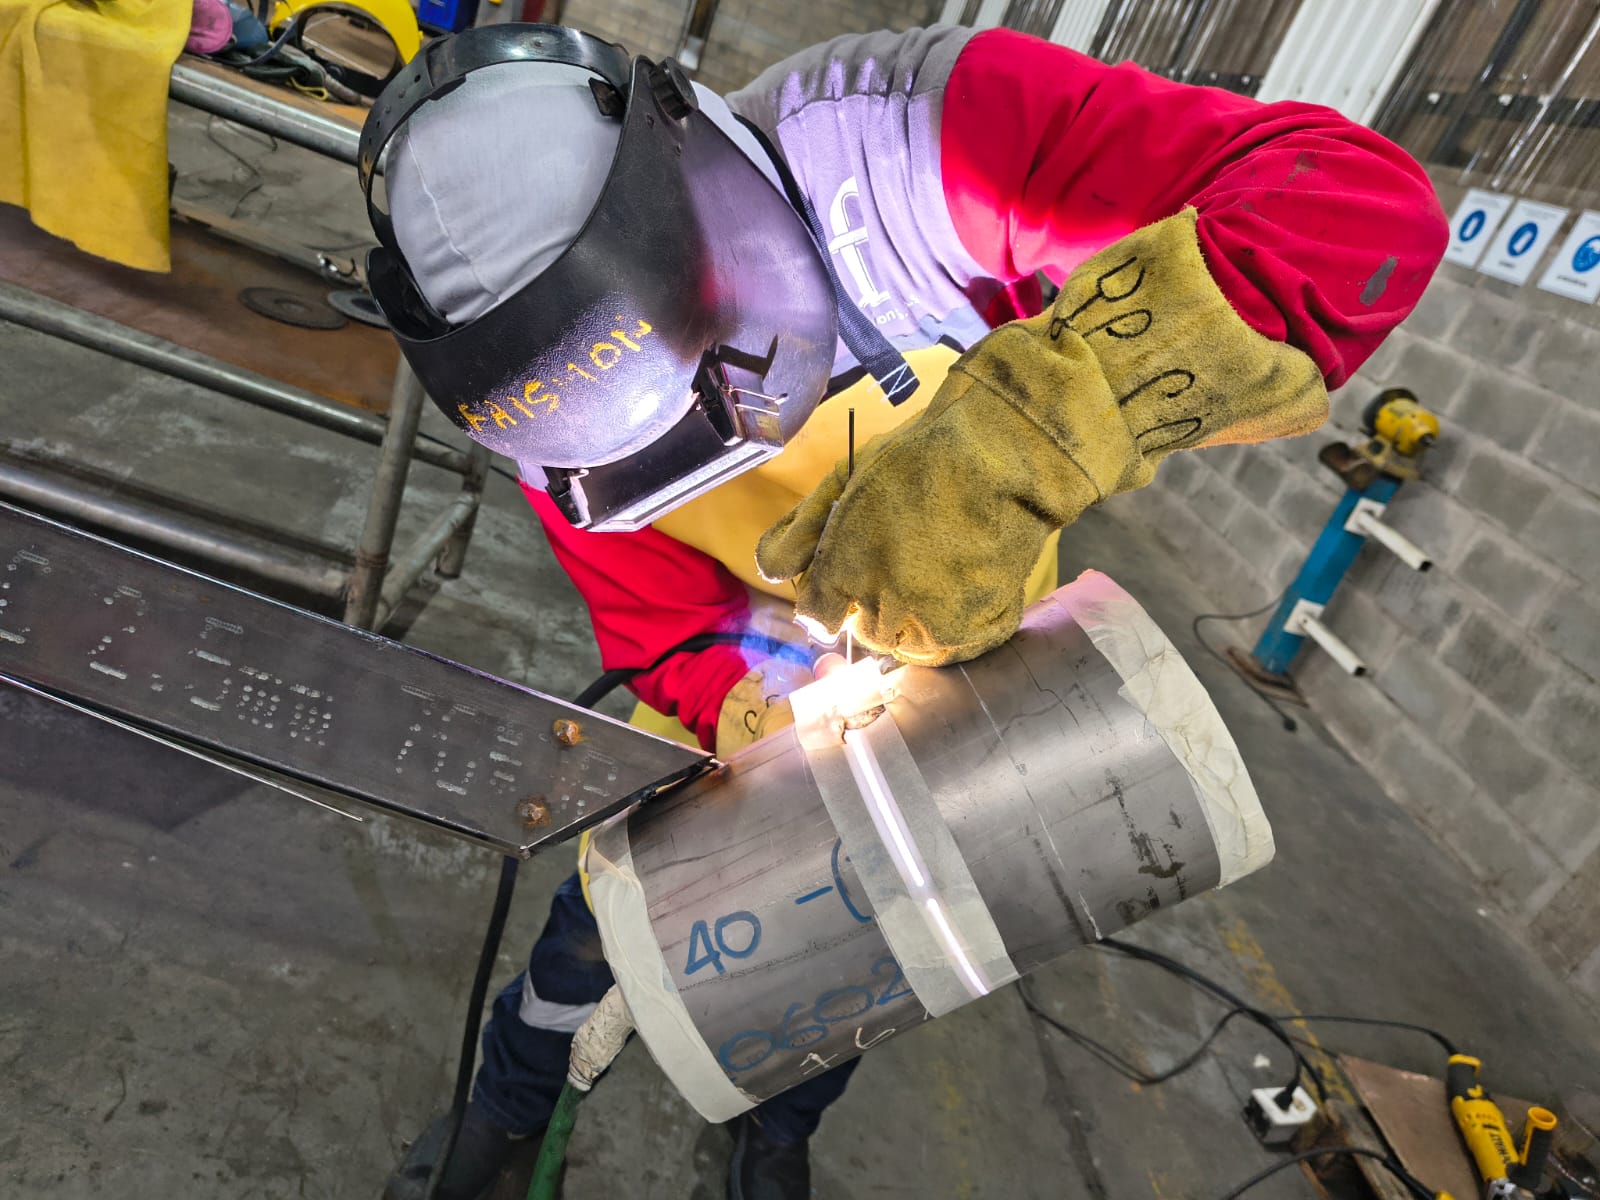
Coordinación de la soldadura de calificación con soldador y equipo.
04.
Registro en tiempo real de las variables reales de soldadura.
05.
Extracción de probetas y ejecución de ensayos: tracción, doblez, impacto y macroataque, según lo exija el código.
06.
Emisión del PQR con resultados y del WPS calificado derivado.
07.
Entrega del paquete documental listo para interventoría o cliente final.
Normas de referencia
variables esenciales, no esenciales y suplementarias; rangos de calificación.
procedimientos precalificados y calificación por ensayo.
especificación estándar para procedimientos de soldadura.
calificación para soldadura de tubería de conducción.
Preguntas frecuentes
AWS D1.1 permite procedimientos precalificados si se cumplen estrictamente todas las condiciones de la cláusula correspondiente (combinaciones de material, proceso, diseño de junta y parámetros). ASME Sección IX, en cambio, no contempla precalificación: siempre exige PQR. Revisamos su caso y le decimos cuál aplica.
Depende de la disponibilidad del soldador y el equipo, y del tiempo de laboratorio para los ensayos mecánicos. Un procedimiento sencillo puede estar en una a dos semanas; uno con impacto y tratamiento térmico toma más.