Ensayos no destructivos (END) para la industria colombiana
Son técnicas de inspección que permiten evaluar el estado de una soldadura, una pieza o un equipo sin dañarlo: después del ensayo, la pieza sigue en servicio. Con ellos se detectan grietas, poros, faltas de fusión, pérdida de espesor por corrosión y otras discontinuidades antes de que se conviertan en una falla.
También realizamos ensayos destructivos, pero solo en casos específicos como la calificación de soldadores y de procedimientos de soldadura, donde la norma exige romper una probeta para validar el resultado.
GIHA ejecuta seis métodos de END conforme a los procedimientos y criterios de aceptación de ASME Sección V, AWS D1.1, las normas ASTM aplicables y los códigos API cuando el activo lo requiere.
Ultrasonido industrial (UT, PAUT)
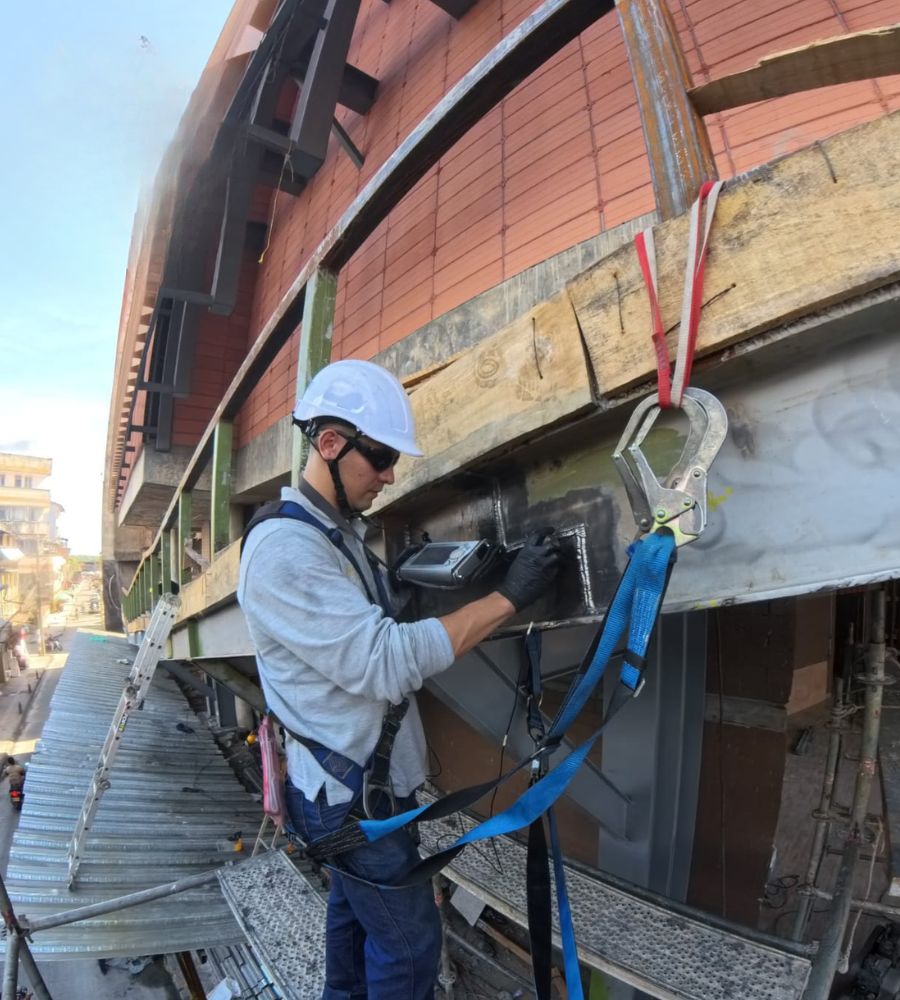
Evalúa discontinuidades internas en un volumen definido mediante ondas de alta frecuencia. Es el método de referencia para soldaduras de penetración completa, laminaciones en placa y evaluación de espesor remanente.
Radiografía industrial (RT)
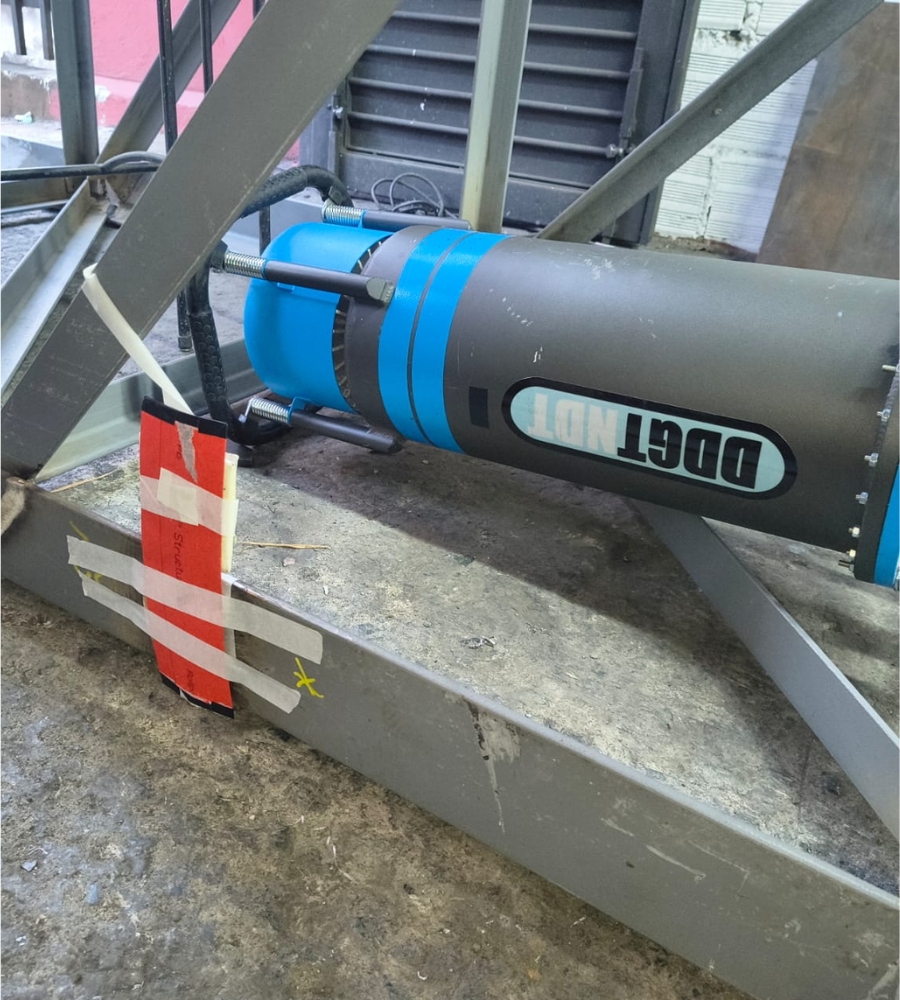
Genera un registro permanente del interior de la soldadura o el componente. Es el método exigido por muchos códigos de recipientes a presión y tubería de proceso.
Partículas magnéticas (MT)
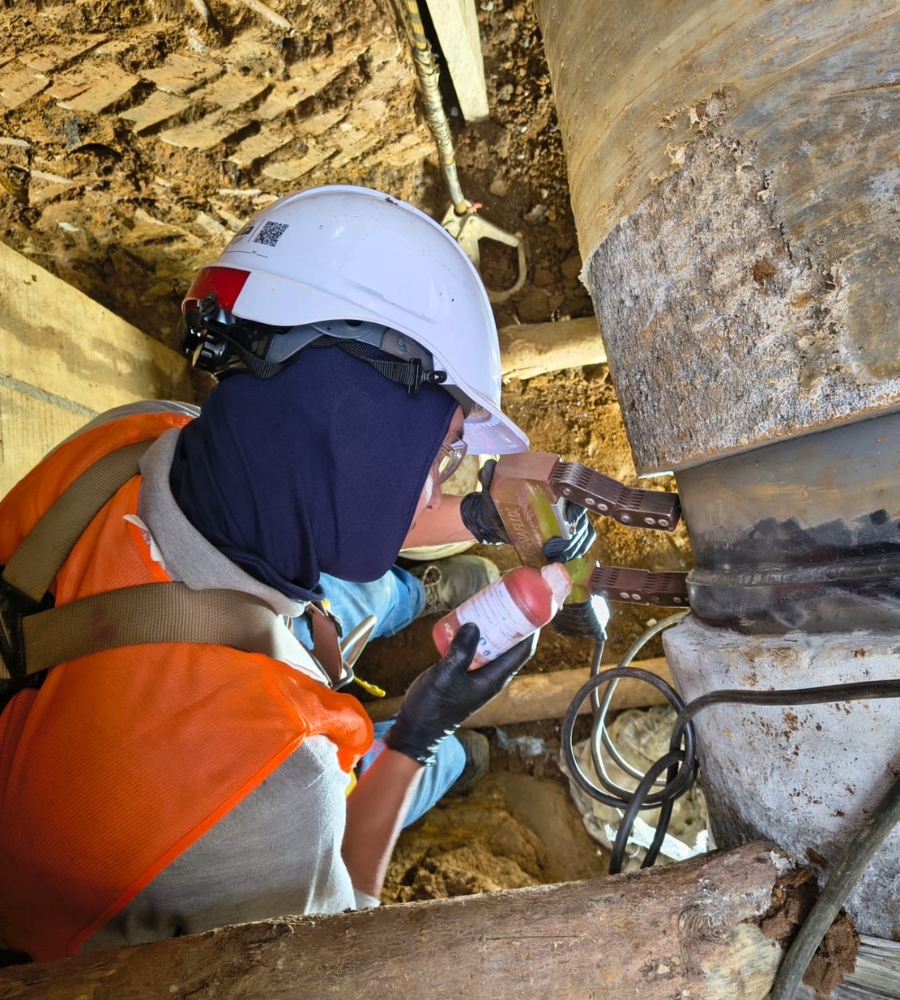
Detecta discontinuidades superficiales y subsuperficiales en materiales ferromagnéticos. Rápido, económico y muy sensible a grietas de fatiga en servicio.
Líquidos penetrantes (PT)
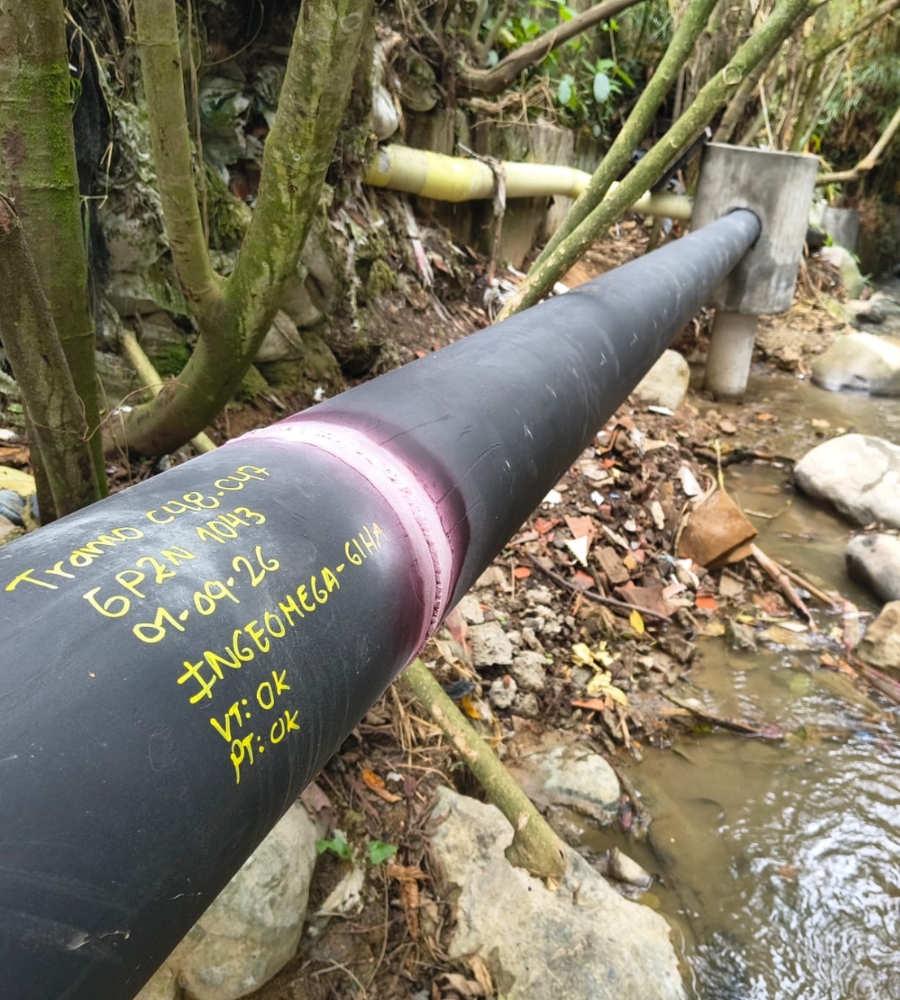
Revela discontinuidades abiertas a la superficie en materiales no porosos, incluidos los no magnéticos como el acero inoxidable austenítico y el aluminio.
Inspección visual (VT)
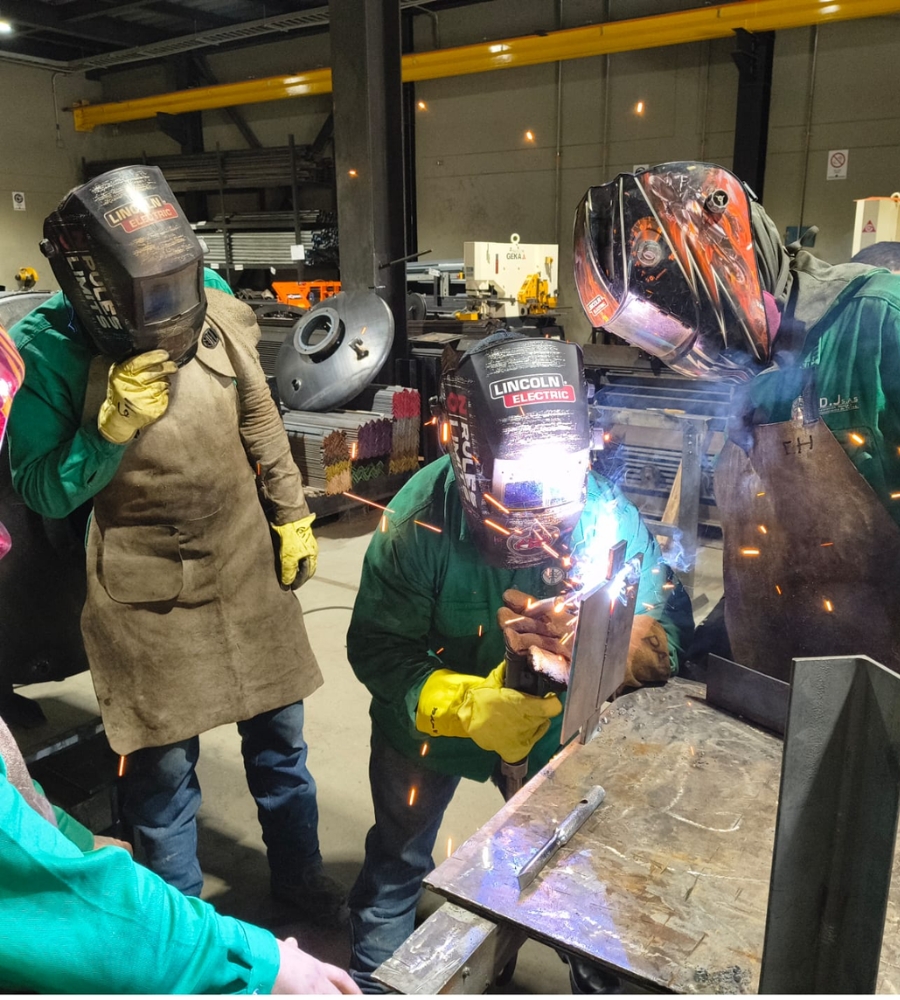
El primer método y el más subestimado. Bien ejecutado, con instrumentos de medición y criterios escritos, detecta una proporción alta de los defectos antes de aplicar cualquier otro ensayo.
Medición de espesores por ultrasonido
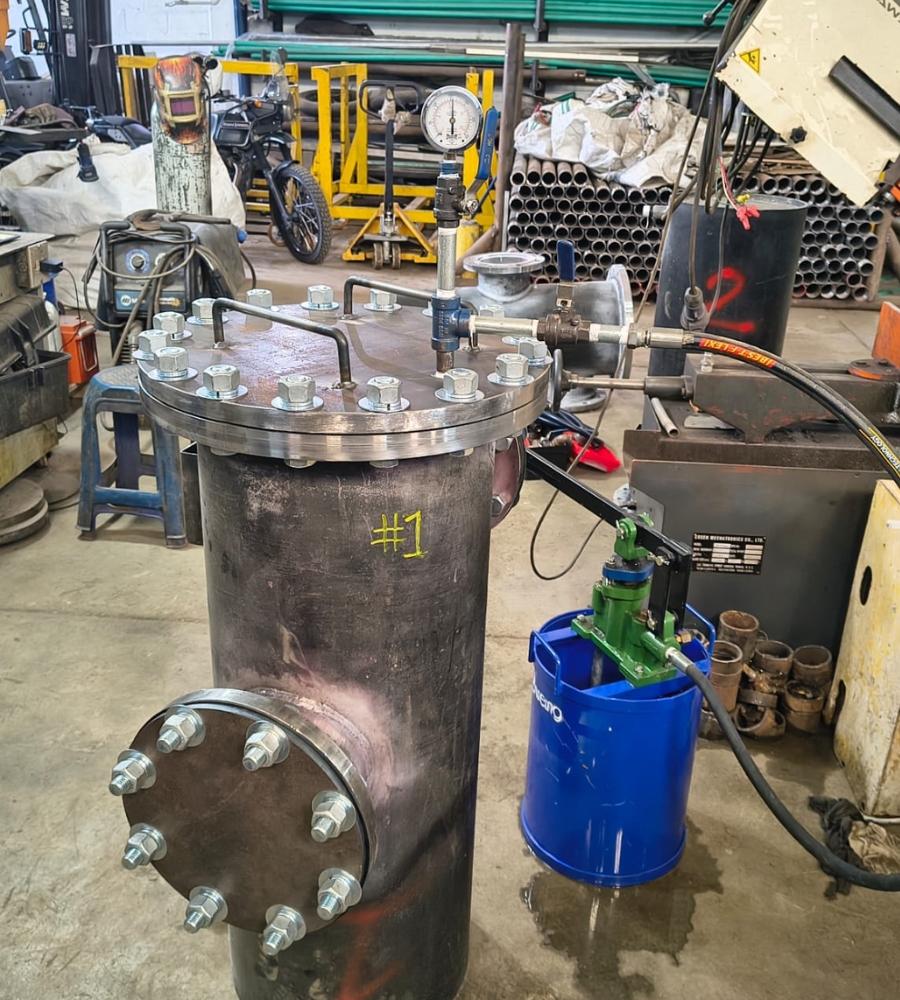
Cuantifica pérdida de material por corrosión o erosión en tuberías, tanques y recipientes. Es la base de cualquier programa de integridad mecánica.
Cómo elegimos el método correcto
Elegir el método no es una preferencia: es una consecuencia de cuatro variables.
Una grieta de fatiga superficial se busca con MT o PT. Una falta de fusión interna se busca con UT o RT.
MT solo funciona en materiales ferromagnéticos. En acero inoxidable austenítico hay que ir a PT o UT.
RT necesita acceso a ambas caras o una geometría compatible. UT trabaja desde una sola cara.
El código del activo muchas veces ya define qué método es obligatorio y cuál es el criterio.
Sobre la competencia del personal en END
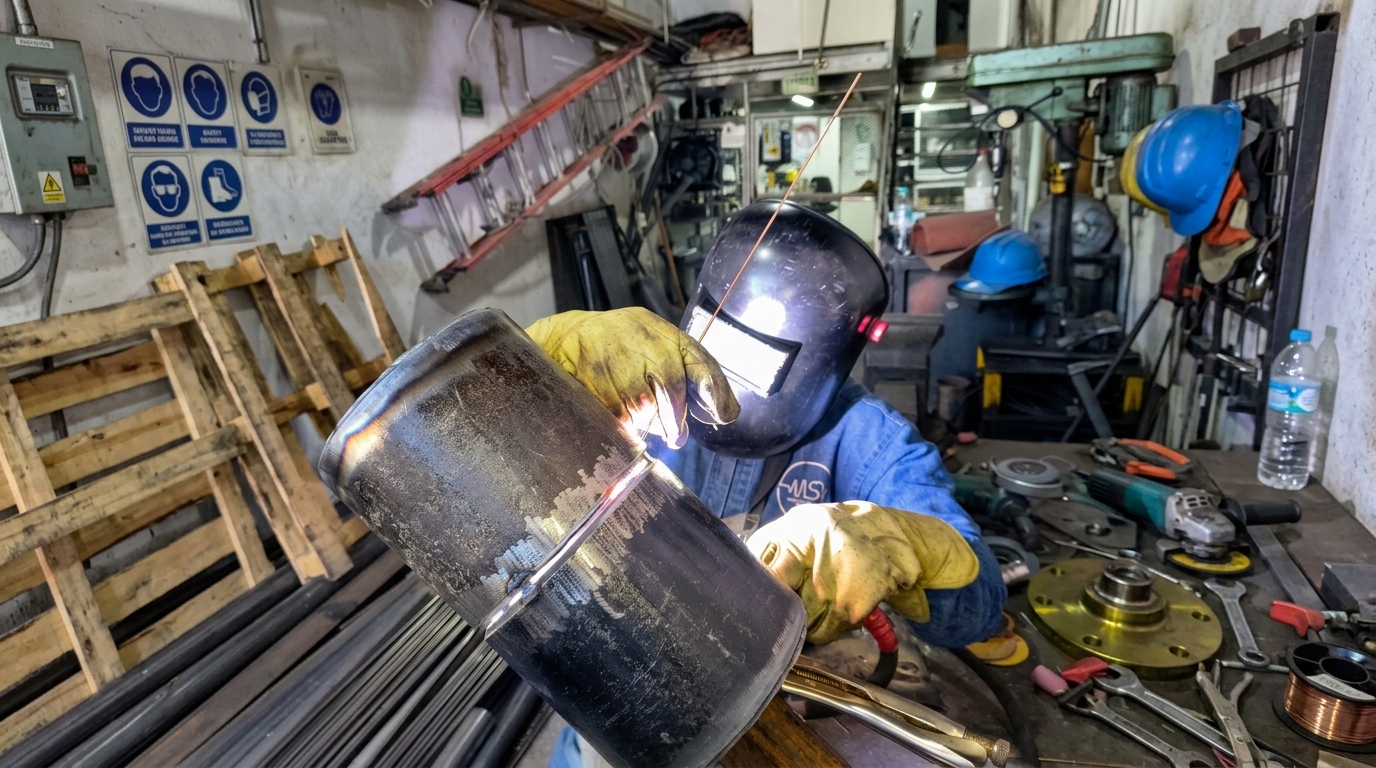
En ensayos no destructivos, el resultado depende del ejecutor tanto como del equipo. Por eso el marco de referencia internacional para la calificación del personal es la práctica recomendada ASNT SNT-TC-1A (y, en el ámbito ISO, la norma ISO 9712), que define niveles de competencia I, II y III según formación, experiencia documentada y evaluación.
GIHA opera con procedimientos escritos y personal formado en cada método, y mantiene actualizado el registro de competencia de su equipo. El detalle vigente de calificaciones está publicado en la página de Respaldo técnico.
Qué entrega GIHA en un informe de END
• Identificación del componente, material, espesor y proceso de fabricación.
• Método, técnica, procedimiento y edición de la norma aplicada. •
Equipo utilizado, con serial y bloque de calibración empleado.
• Parámetros de ensayo (frecuencia, palpador, sensibilidad, revelador, corriente, energía, según el método).
• Mapa o croquis de hallazgos con ubicación y dimensión
. • Criterio de aceptación aplicado y resultado: aceptado / rechazado / con observación.
• Conclusión y recomendación.
Preguntas frecuentes sobre ensayos no destructivos
El costo depende del método, la cantidad de juntas o puntos a inspeccionar, la accesibilidad, la ubicación del sitio y si se requiere trabajo en alturas o espacio confinado. Un ensayo en taller en el Valle de Aburrá y el mismo ensayo en una plataforma en campo no se cotizan igual. Envíenos el alcance y le respondemos con una cotización cerrada.
No siempre. Medición de espesores, análisis de vibraciones e inspección visual suelen ejecutarse con el equipo en servicio. Ultrasonido de soldadura, partículas magnéticas y líquidos penetrantes normalmente requieren el componente accesible, limpio y frío, lo que en muchos casos implica ventana de parada.
Para alcances estándar entregamos informe preliminar el mismo día de la ejecución y el informe formal en un plazo acordado antes de movilizar. Cuando hay un hallazgo crítico, se comunica de inmediato, sin esperar el documento.