Ultrasonido industrial (UT, PAUT): inspección ultrasónica de soldaduras y materiales
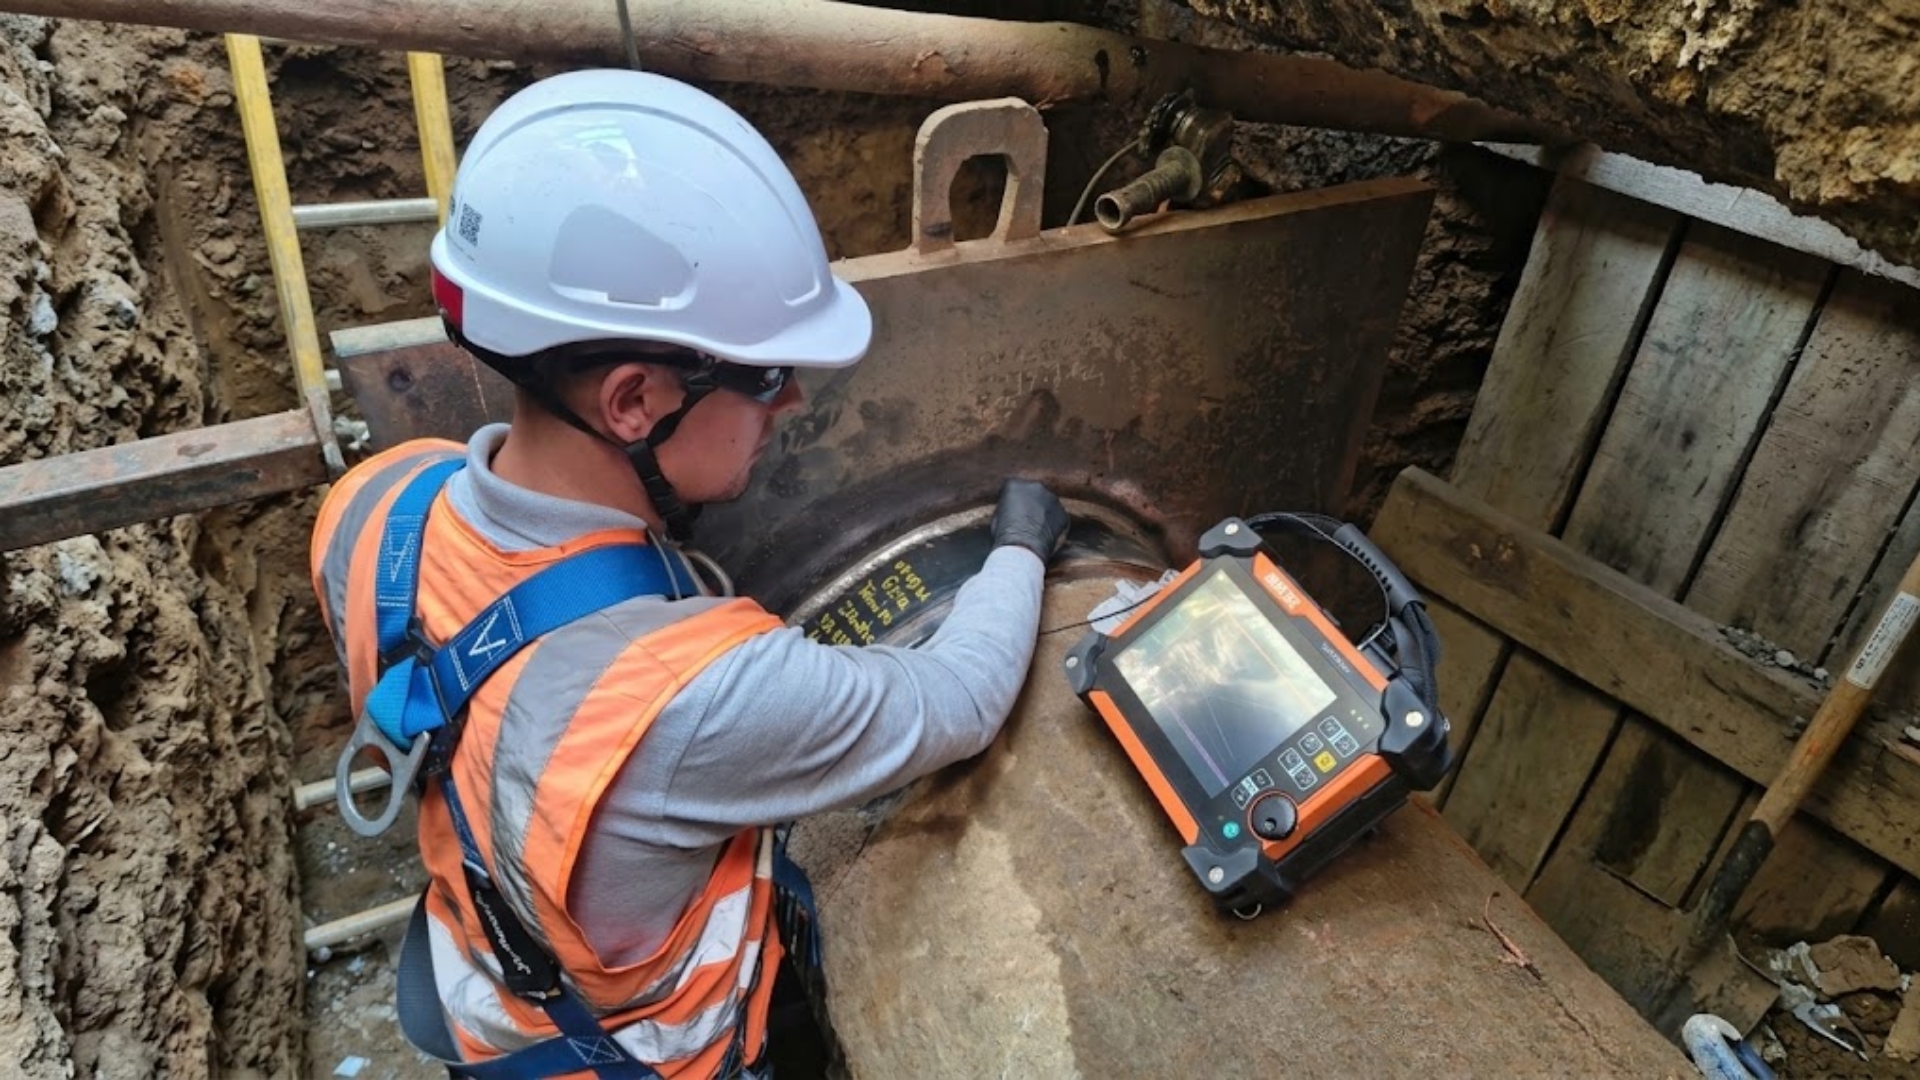
La inspección por ultrasonido utiliza ondas mecánicas de alta frecuencia para detectar y dimensionar discontinuidades dentro de un volumen de material, sin cortarlo ni afectarlo. Es el método de mayor capacidad de detección para defectos planares internos —falta de fusión, grietas, falta de penetración— que la radiografía puede pasar por alto según su orientación.
Qué detecta el ultrasonido industrial
• Falta de fusión y falta de penetración en soldaduras.
• Grietas internas y de fatiga, incluyendo las orientadas perpendicularmente a la superficie.
• Inclusiones de escoria y porosidad agrupada.
• Laminaciones en placa y perfiles estructurales.
• Pérdida de espesor por corrosión o erosión interna.
• Discontinuidades en fundiciones y forjas.
Cuándo conviene ultrasonido y cuándo radiografía
Es la pregunta que más nos hacen. La respuesta corta:
Defectos planares (grietas, falta de fusión)
UT — mayor probabilidad de detección
Porosidad y escoria volumétrica
RT — mejor representación
Acceso a una sola cara UT
UT
Se exige registro permanente de imagen
RT
Espesores gruesos (> 25 mm)
UT — mejor relación costo/tiempo
Zona con personal trabajando alrededor
UT — no requiere área restringida
Requisito explícito del código del activo
El que exija el código
Normas y criterios de aceptación
Ejecutamos ultrasonido conforme a los procedimientos y criterios de:
examen ultrasónico de soldaduras y de materiales.
criterios de aceptación para recipientes a presión.
inspección ultrasónica de estructuras de acero soldadas y puentes.
examen ultrasónico por contacto de soldaduras.
medición de espesor por ultrasonido de haz recto.
cuando el activo corresponde a tubería de conducción.
El criterio de aceptación se acuerda por escrito antes de ejecutar, con la edición exacta de la norma. Esto evita la discusión más costosa del sector: aceptar o rechazar una soldadura contra criterios distintos a los que el fabricante creyó aplicables.
Aplicaciones por tipo de activo
Recipientes a presión y calderas
Verificación de soldaduras de costura y circunferenciales, y evaluación de espesor remanente en cuerpo y cabezas.
Tubería de proceso y líneas de conducción
Inspección de juntas soldadas y detección de corrosión bajo aislamiento en puntos de medición definidos.
Estructura metálica y puentes
Inspección de soldaduras de penetración completa en conexiones críticas, según AWS D1.1 y AWS D1.5
Tanques de almacenamiento
Evaluación de soldaduras de fondo, anillo perimetral y cuerpo.
Ejes, rodillos y componentes de maquinaria
Detección de grietas de fatiga en cambios de sección y chaveteros.
Cómo ejecutamos el ensayo
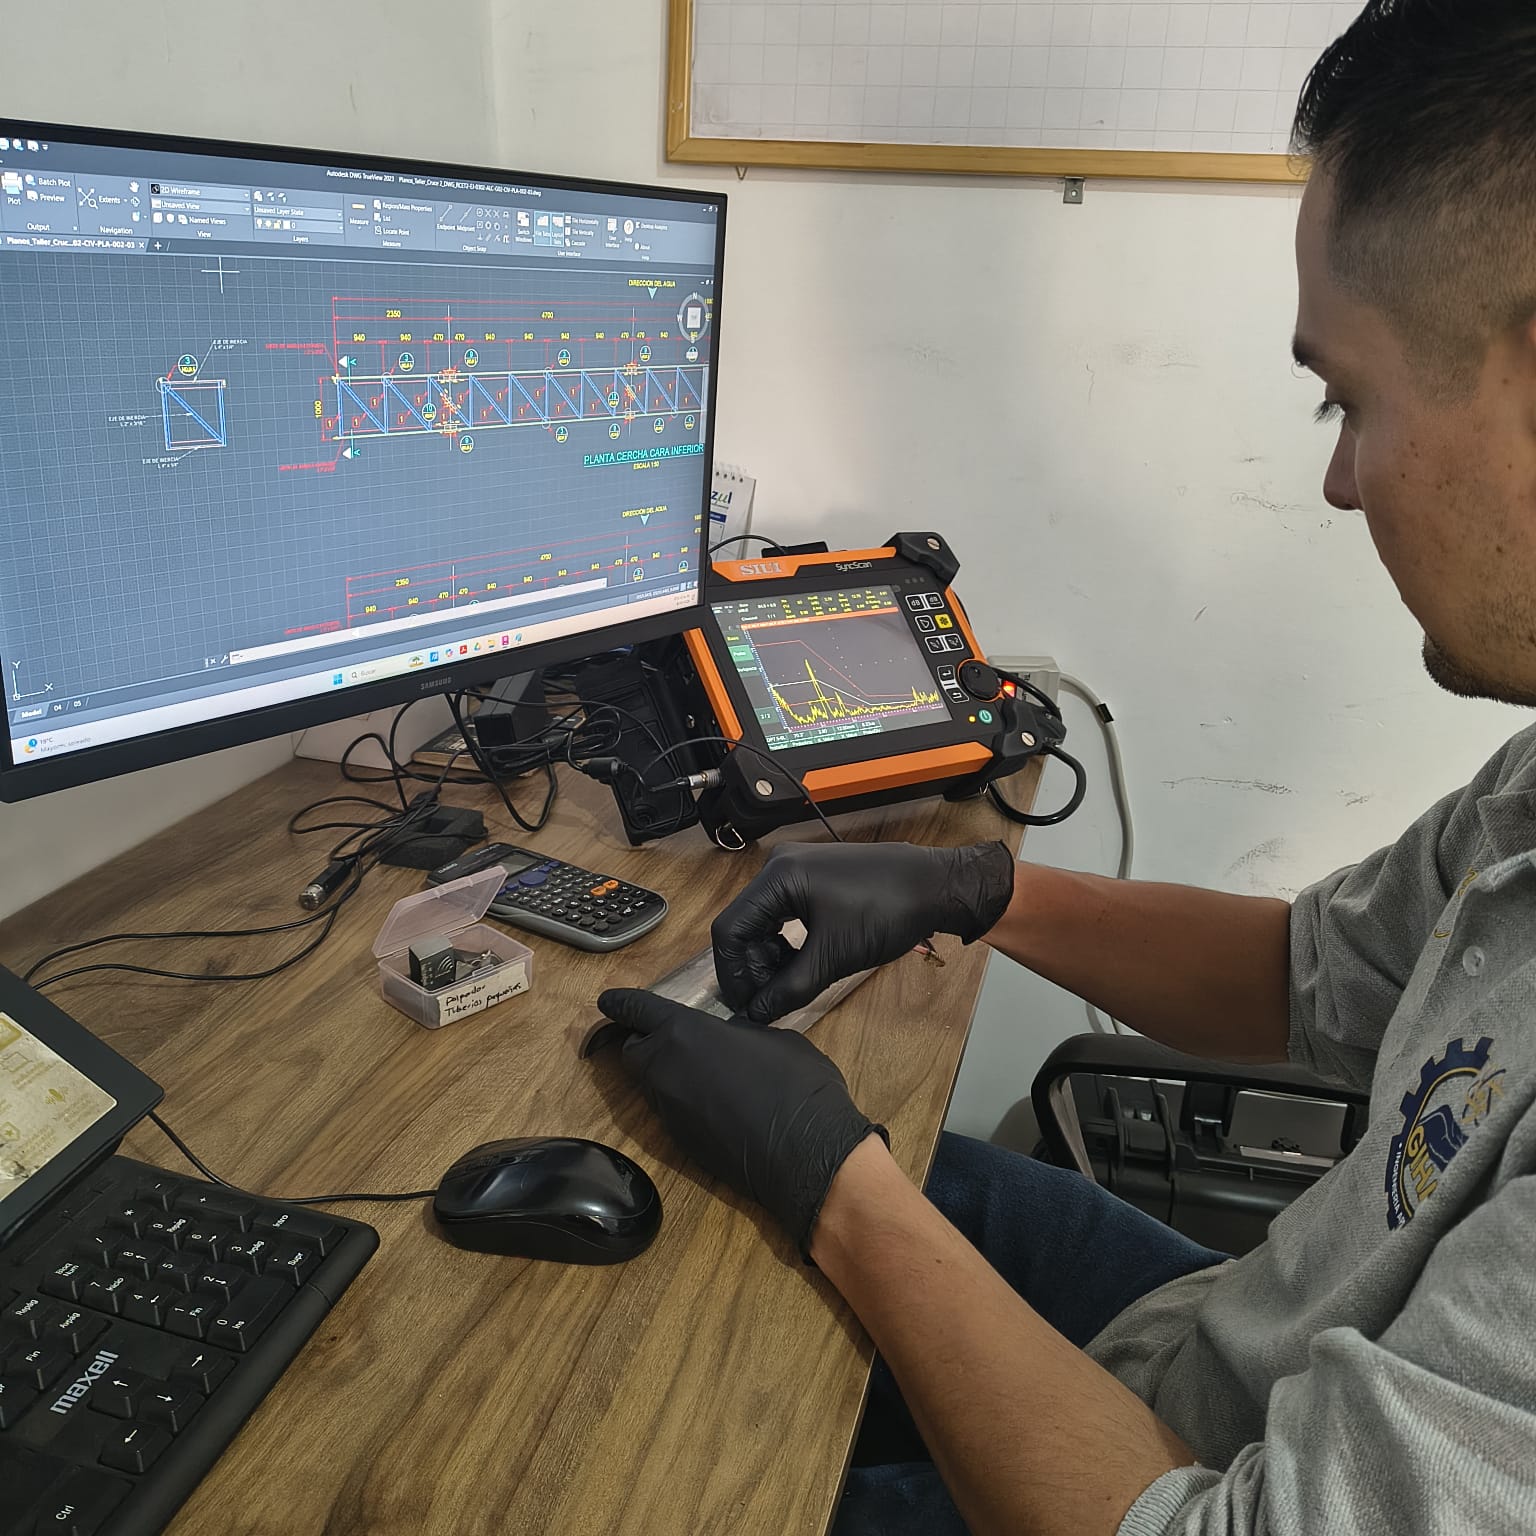
1. Revisión del plano, la junta y la especificación aplicable.
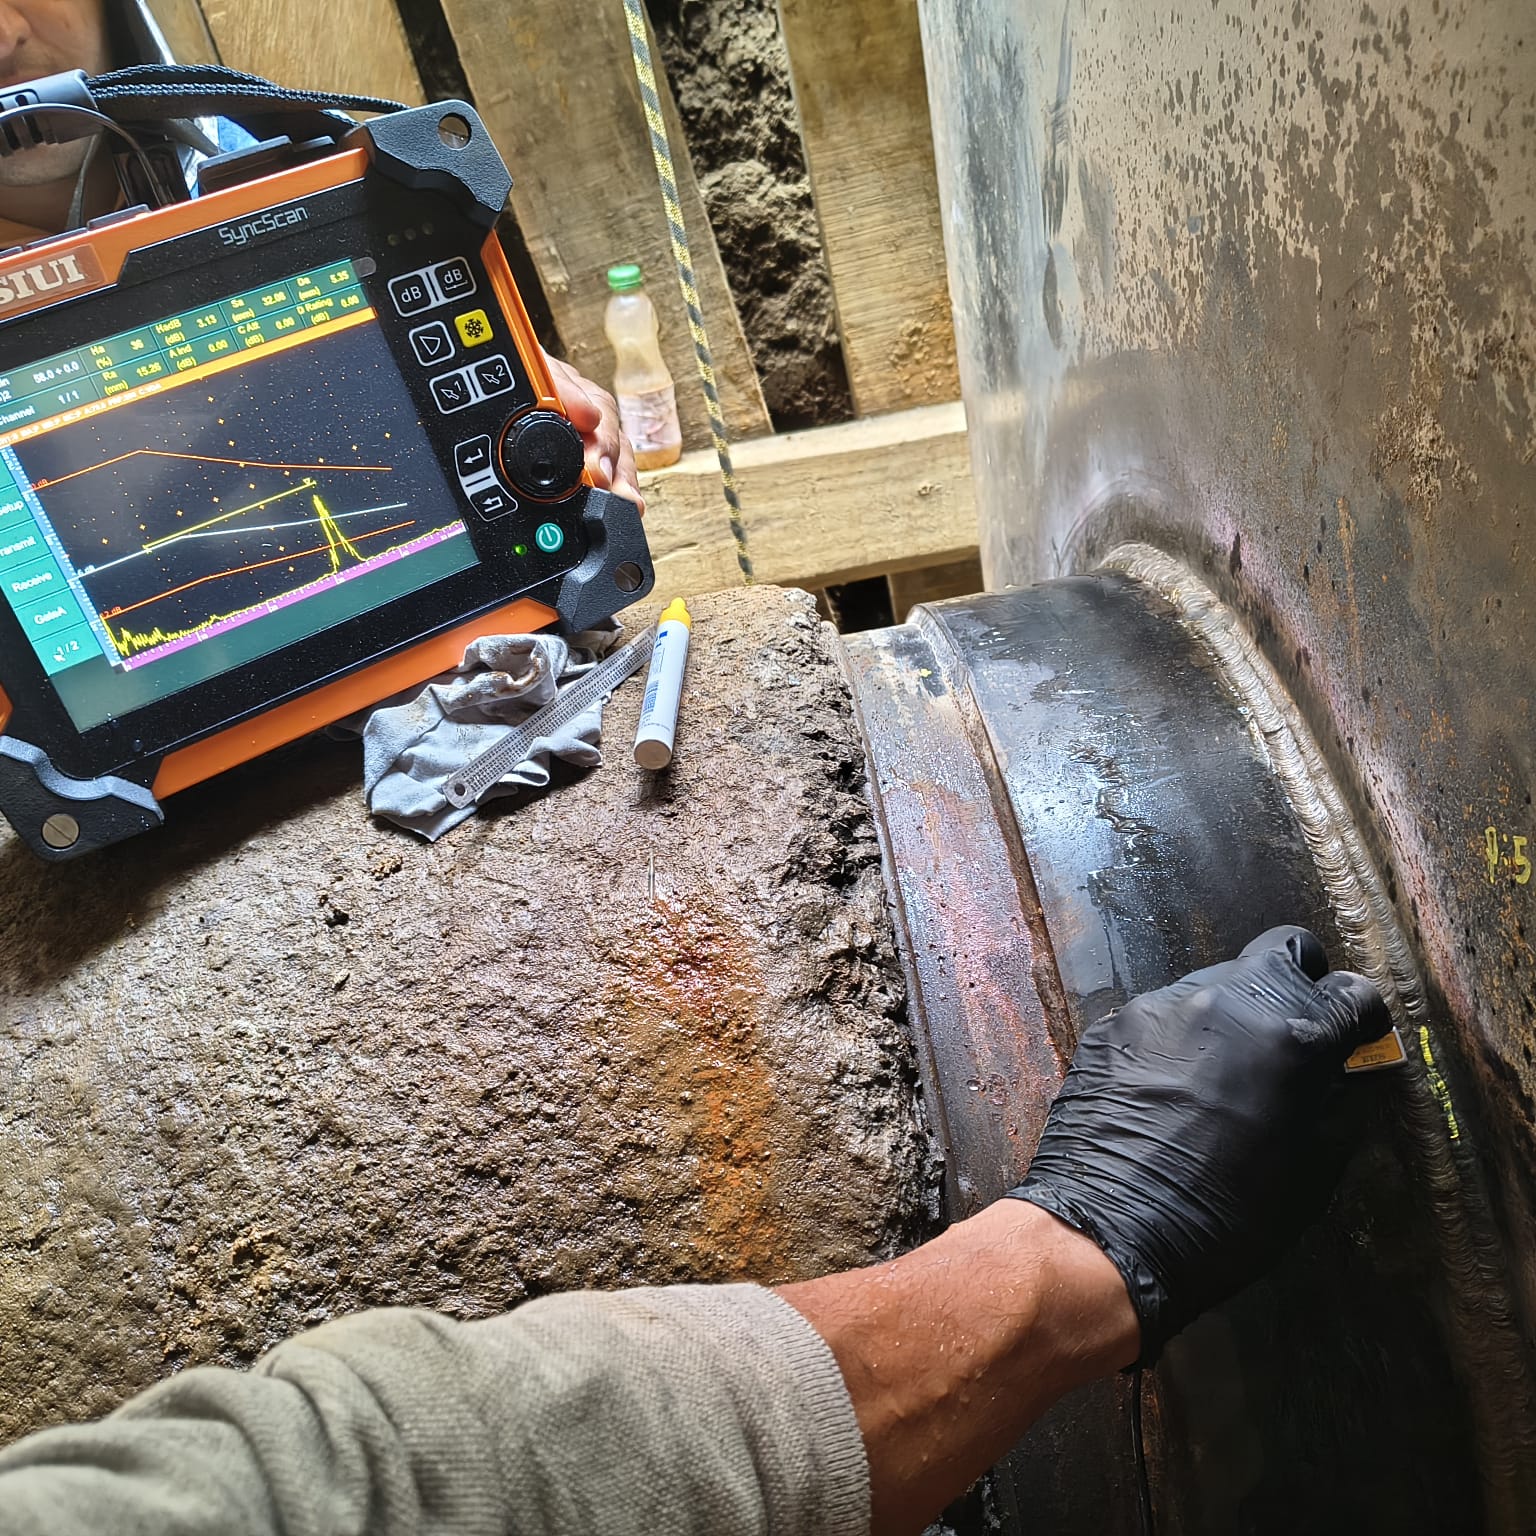
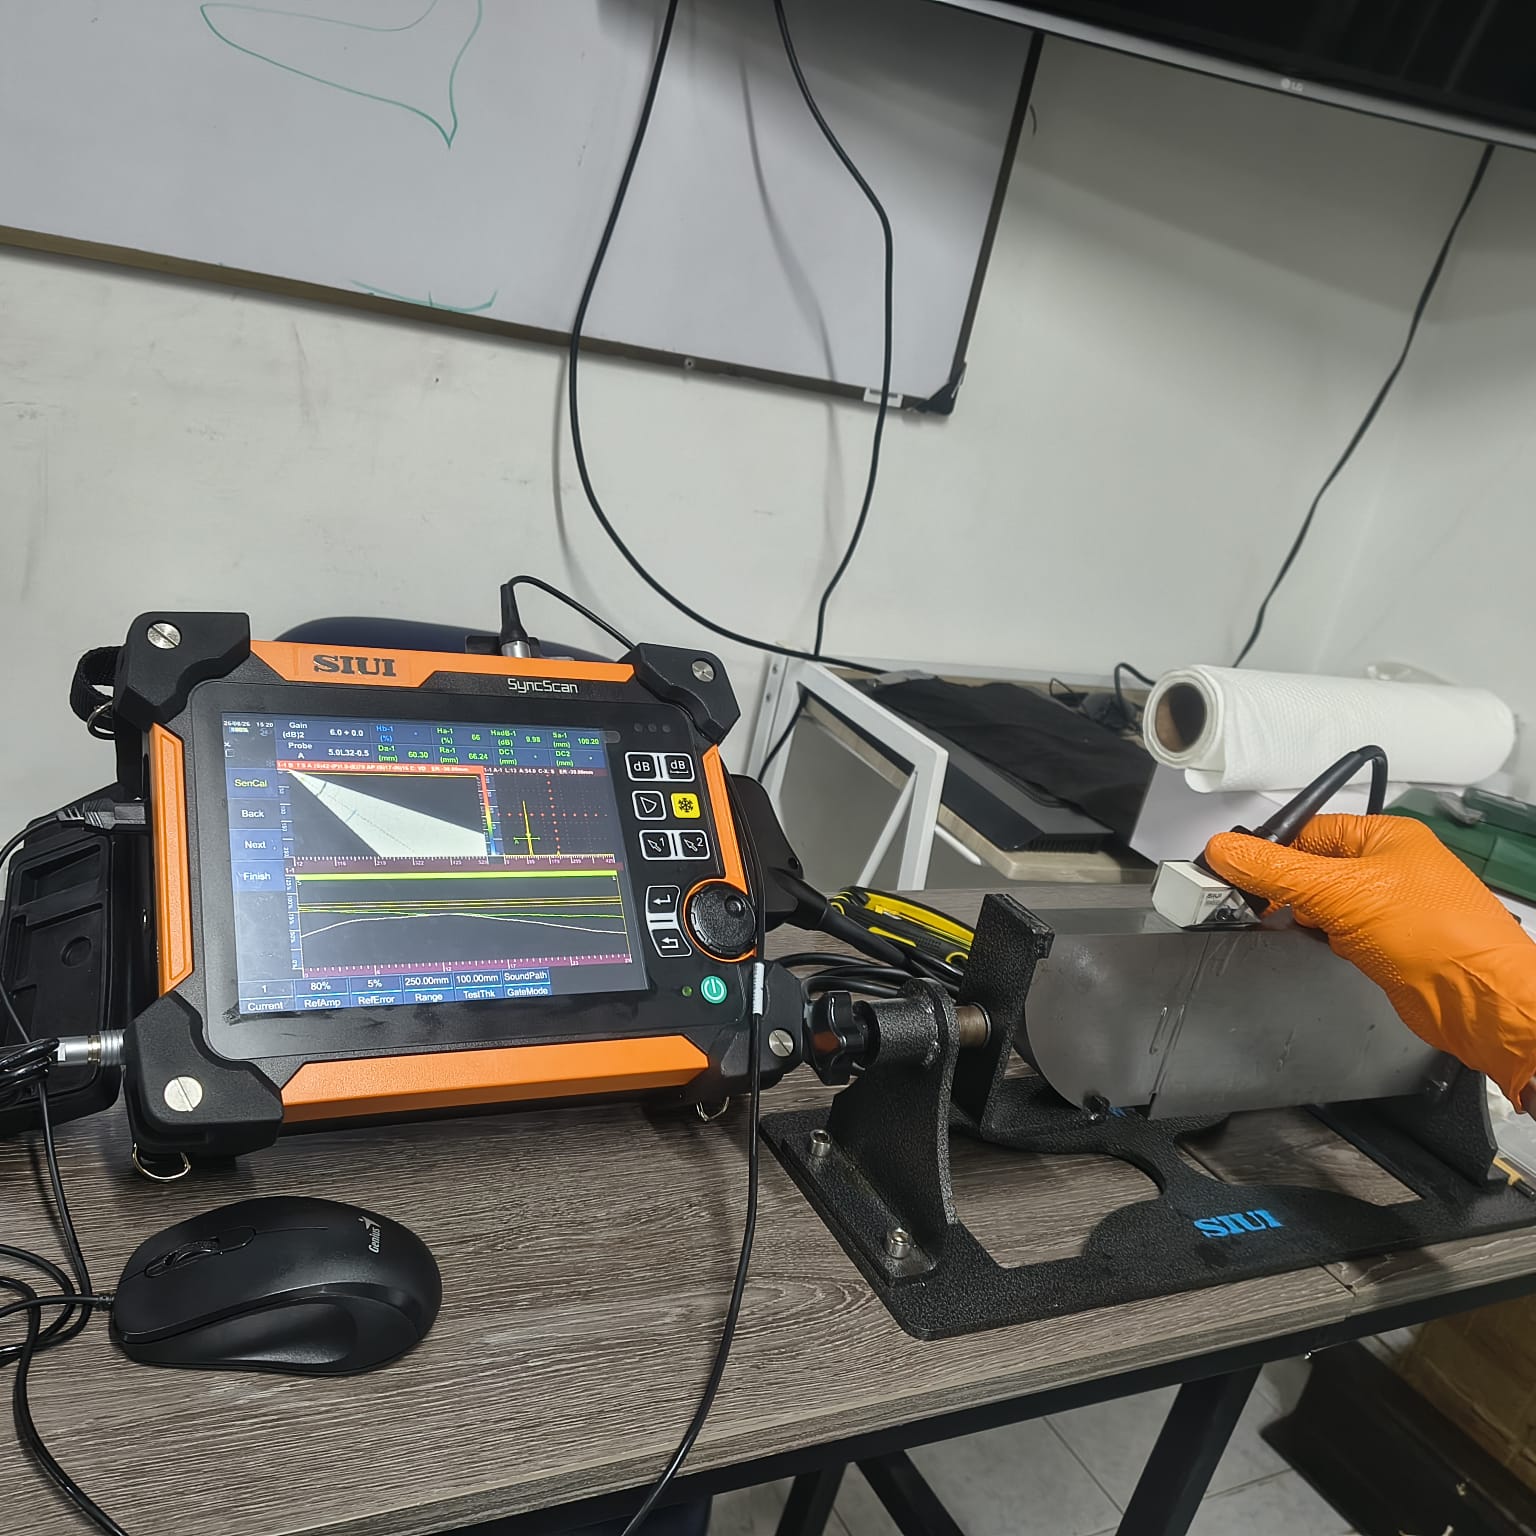
2. Selección de palpador, frecuencia y ángulo según espesor, material y tipo de junta.
3. Calibración sobre bloque de referencia normalizado, registrada en el informe.
4. Preparación de superficie y aplicación de acoplante.
5. Barrido según el patrón que exige el procedimiento.
6. Evaluación de indicaciones: ubicación, amplitud, longitud y clasificación.
7. Comparación contra el criterio de aceptación y emisión del informe.
Preguntas frecuentes sobre ultrasonido industrial
La medición de espesores sí, en la mayoría de casos, siempre que la temperatura de superficie esté dentro del rango del palpador. La inspección de soldadura requiere superficie accesible y limpia.